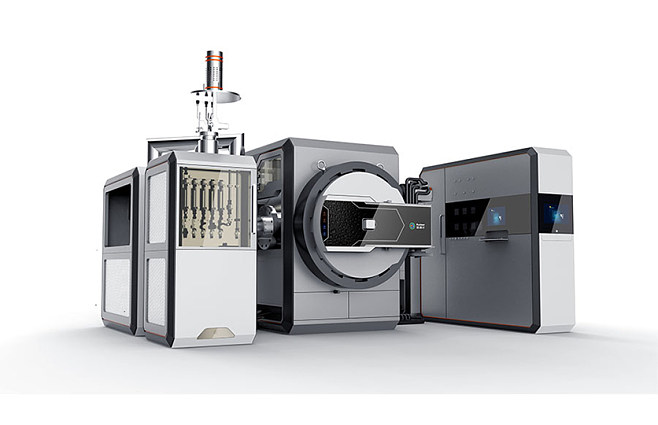
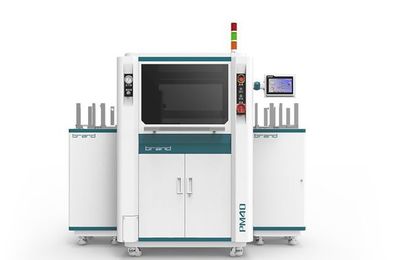
绕线机工业设计与钣金加工 从机械图纸到设备外观的完整实现
在制造业向智能化、精密化转型的今天,绕线机作为电机、变压器、电感器等线圈类产品生产的核心设备,其性能与外观都直接影响着生产效率和用户体验。一套成功的绕线机设备,不仅需要精准的机械结构与控制系统,更离不开专业的工业设计、钣金设计、加工制造以及机械图纸设计的协同配合。本文将系统探讨绕线机从概念到成品的完整工程链条。
一、绕线机工业设计:功能与美学的平衡
工业设计是绕线机走向市场的第一步。好的工业设计不仅能提升设备的视觉品质,还能优化操作流程、保障安全、降低维护难度。在绕线机工业设计中,需重点关注以下几点:
- 人机工程学:操作面板的高度、角度应便于站立或坐姿操作;线材放料区与收料区布局合理,减少操作者疲劳。
- 防护与安全:高速旋转的绕线主轴和排线机构必须有可靠的防护罩,同时兼顾观察窗的透明度与强度。
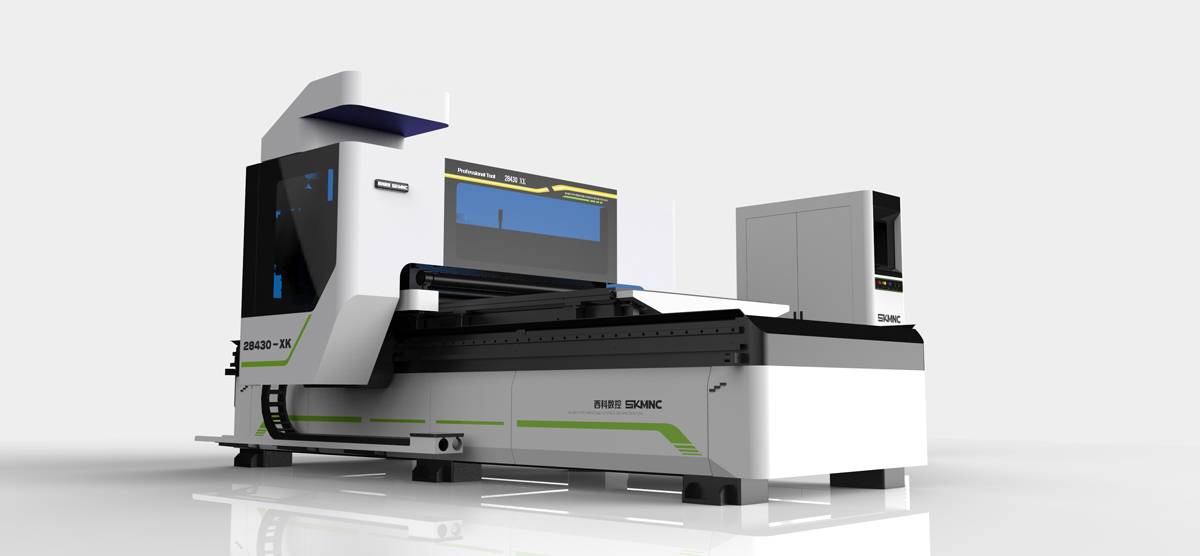
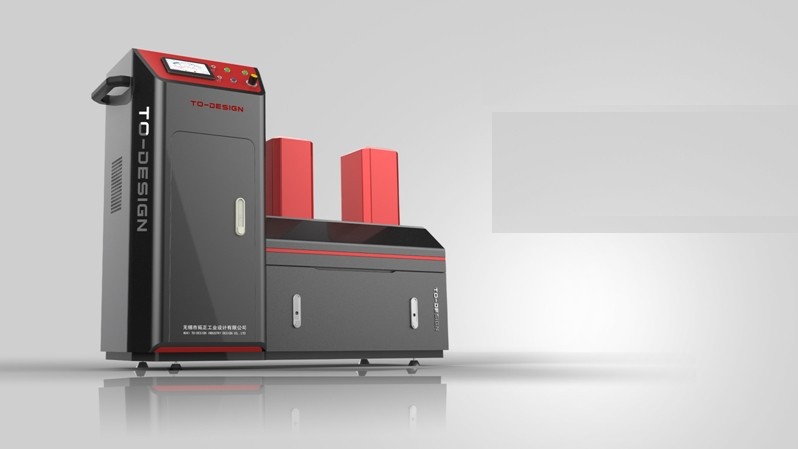
- 造型语言:采用简洁、专业的工业风格,如大圆角过渡、隐藏式螺钉、统一配色(常见为银灰、深蓝、黑等),使设备显得稳重而现代。
- 品牌识别:通过前面板、钣金铭牌或丝印标识,强化品牌形象。
二、钣金设计:绕线机结构的基础
绕线机的机架、罩壳、门板、安装板等大量零件采用钣金工艺。钣金设计直接决定设备的强度、精度、装配效率和外观质量。
- 材料选择:常用冷轧钢板(SPCC)、镀锌板(SECC)、不锈钢(SUS304)或铝板。承重结构多用3-5mm钢板,外罩多用1.0-2.0mm薄板。
- 结构设计:采用折弯、焊接、铆接或紧固件连接。需考虑折弯半径、开孔避让、加强筋布置,防止变形和共振。
- 外观处理:根据设计要求进行静电喷塑、烤漆、拉丝或阳极氧化。喷塑颜色通常按Pantone色卡或客户色板定制。
- 公差与配合:钣金件之间需预留合理间隙,门板、抽屉滑动顺畅,锁具、铰链安装位置精准。
三、加工制造:从图纸到实物
绕线机的加工包括钣金加工、机加工、焊接、喷涂和总装。关键工序如下:
- 激光切割/数控冲:下料精度可达±0.1mm,保证孔位一致。
- 折弯:使用数控折弯机,角度误差控制在±0.5°内。
- 焊接:机架采用二氧化碳保护焊或氩弧焊,焊后需去应力处理。
- 机加工:主轴、导轨安装面等关键部位进行铣削、磨削,确保平行度和垂直度。
- 表面处理:喷砂、磷化后喷塑,膜厚60-100μm,附着力强,耐腐蚀。
- 装配调试:将钣金件、机械组件、电气元件按图纸组装,测试绕线精度与速度。
四、机械设备外观设计:提升附加值与竞争力
在同质化竞争激烈的绕线机市场,外观设计往往成为客户选择的关键因素。优秀的外观设计应做到:
- 比例协调:控制设备的长宽高比例,避免头重脚轻。
- 细节精致:圆角、倒角、间隙控制均匀;螺钉隐藏或统一方向;标牌、触摸屏与面板齐平。
- 色彩搭配:主色不超过三种,可用撞色点缀活动部件,报警区域用红色警示。
- 可维护性:外观设计不能妨碍日常保养和维修,门板应实现快拆,关键部位留观察窗。
五、机械图纸设计:制造的精确语言
机械图纸是连接设计与制造的桥梁。绕线机的图纸设计需包含:
- 总装图:表达各部件相对位置、连接方式、外形尺寸。
- 部件图:如机架焊接图、罩壳展开图、主轴组件图等。
- 零件图:标注尺寸、公差、表面粗糙度、热处理及表面处理要求。
- 钣金展开图:提供折弯线、止裂槽、孔位坐标,直接用于激光切割和折弯编程。
- BOM表:列出所有零件、标准件、外购件及数量。
现代设计多采用SolidWorks、UG、AutoCAD等软件进行三维建模与二维出图,并可进行干涉检查、运动仿真,降低试错成本。
一台高品质的绕线机,是工业设计、钣金设计、加工制造、外观设计与机械图纸设计等多专业协同的成果。从最初的美学构思到钣金展开,从激光切割到焊接喷涂,每一步都需严谨的工程思维与精细的工艺控制。对于设备制造商而言,掌握这些环节的核心能力,不仅能缩短交期、降低成本,更能以差异化的产品赢得市场。随着模块化设计和数字化制造的普及,绕线机的设计与加工将更加高效、精准,为线圈类产品的高质量生产提供坚实保障。
如若转载,请注明出处:http://www.satinglab.com/product/9.html
更新时间:2026-10-07 17:59:13